


nr. 196, Lifa Avenue, Haian City, Nantong, Jiangsu-provinsen, Kina

Nyheter Kategori
Produktkategori
Hva gjør en CNC-bøyemaskin? | Rørbøyningsguide
A CNC-bøyemaskin er en datamaskin numerisk styrt utstyr designet for å forme metallrør til presise vinkler og komplekse geometrier . I motsetning til manuelle eller halvautomatiske bøyere som er avhengige av operatørens ferdigheter og fysiske justeringer, bruker en CNC-rørbøyer servo- eller hydrauliske motorer styrt av digitale kommandoer. Du programmerer bøyevinkel, rotasjon og mateavstand inn i kontrollenheten, og maskinen utfører disse bevegelsene automatisk.
Det er avgjørende å skille mellom bøying av rør og bøying av platemetall. En stor del av nettinformasjonen sidestiller feilaktig CNC-bøying med kantpresser som brukes til flate metallplater. Denne artikkelen fokuserer strengt på rør- og rørformingsutstyr. Kjerneformålet med en enveis fullservo CNC-bøyere er å trekke en rett rørlengde gjennom et sett med verktøy, vikle den rundt en bøyningsdyse og produsere en spesifikk radius med repeterbar nøyaktighet. For et bredere blikk på den underliggende teknologien kan du lese vår tidligere guide til grunnleggende CNC-bøying .
 Leverandør av enveis elektrisk rørbøyemaskin, OEM/ODM-fabrikk - Gip Gipfel Precision Machinery Co., Ltd er den beste leverandøren av Kina enveis elektrisk rørbøyemaskin og OEM/ODM-fabrikk, vår produksjon... Se produkt →
Hvordan fungerer en CNC-rørbøyemaskin?
Maskinen forvandler et rett rør til en formet del gjennom en koordinert sekvens av klemme, mating, rotering og bøying. Forståelse av disse trinnene tydeliggjør hvorfor en CNC-bukker overgår manuelle metoder både når det gjelder kompleksitet og konsistens.
Programmering av bøyesekvensen
Før noe metall blir lastet, definerer operatøren delens geometri i CNC-kontrolleren, ofte ved hjelp av et 2D- eller 3D-grafisk grensesnitt. Systemet kartlegger hver bøy ved å angi tre nøkkelkoordinater: den lineære mateavstanden (Y-aksen), planrotasjonen mellom bøyningene (B-aksen) og bøyningsvinkelen (C-aksen). Programvaren simulerer sekvensen for å oppdage potensielle kollisjoner mellom røret og maskinkroppen, og sikrer at en multi-bend del kan produseres uten prøving-og-feil-skrap.
Klemming, mating og rotering
Når programmet er lastet, griper maskinen røret ved hjelp av en klemmatrise. Servodrevne vogner skyver materialet frem til det nøyaktige punktet der neste sving skal starte. Hvis delen har bøyninger i forskjellige plan – for eksempel en tredimensjonal bilvæskeledning – roterer chuckenheten røret rundt sin lange akse før neste bøying starter. Denne synkroniserte tre-akse bevegelsen er det som gjør at et enkelt oppsett kan produsere en sjokkerende kompleks del.
Utføre bøyningen med presisjon
Trykkdysen holder røret mot bøyedysen mens en dor, satt inn på innsiden av røret, støtter den indre veggen. Denne dorstøtten er kanskje den avgjørende tekniske fordelen med en dedikert rørbøyemaskin fremfor provisoriske bøyemetoder . Det forhindrer at røret flater ut eller rynker seg på det strammeste punktet i radien. Mens bøyarmen sveiper rundt, måler maskinen konstant sin posisjon og bruker automatisk tilbakefjæringskompensasjon, noe som betyr at den endelige vinkelen matcher designhensikten selv om metallet prøver å slappe av etter dannelse.
https://www.tubebendingmachinery.com/htbending/water/image/20260109035616/020---CNC255-13A.jpg 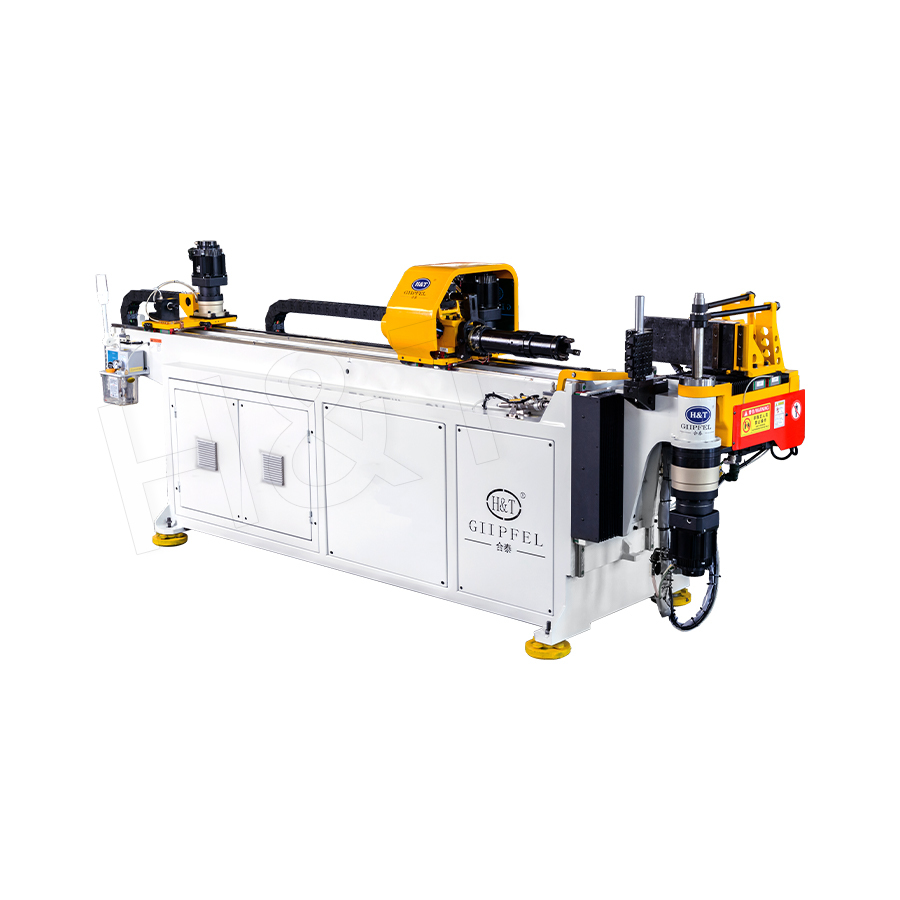
Hvilke former og deler kan en CNC-bøyemaskin produsere?
Utgangsevnen til en CNC-rørbøyer beveger seg langt utover enkle rettvinklede albuer. Fordi maskinen kontrollerer flere akser samtidig, kan den legge flere bend i et enkelt sammenhengende rør, noe som i stor grad reduserer behovet for sveiseskjøter eller monteringsarbeid.
Vanlige bøyetyper
Et typisk arbeidsområde kan produsere L-bøyninger, U-bøyninger, S-kurver, sammensatte spiraler og fullstendig tredimensjonale geometrier. Vanlige deler fra den virkelige verden inkluderer strukturelle rullebur, varmevekslerspoler, hydrauliske væskeledninger, gripehåndtak, møbelrammer og eksosmanifolder. Evnen til å kjøre et rør gjennom sammensatte vinkler i én klemme eliminerer innrettingsfeil som samles når flere rette seksjoner sammenføyes manuelt.
Materiale og størrelsesevne
En godt bygget CNC-rørbøyer håndterer karbonstål, rustfritt stål, aluminium, kobber og legeringsrør. Den nøyaktige diameteren og veggtykkelsen avhenger av maskinmodellen og verktøykonfigurasjonen. Vanligvis dekker industrielle CNC-bøyere tynnveggede presisjonsrør for medisinsk utstyr opp til konstruksjonsrør med tunge vegger. Minimum bøyeradius er typisk et multiplum av rørets ytre diameter, en spesifikasjon som varierer etter maskinklasse og doroppsett.
Fra enkelt til komplekst: Maskiner med flere stabler og dobbelthoder
For deler som krever flere radier i et enkelt rør, multi-stack dyse tube bøyemaskiner stable flere bøyedyser på en spindel, slik at kontrolleren kan bytte radiusstørrelser uten å stoppe for å bytte verktøy. For produksjonsmiljøer med høyt volum, 3D-dobbelthode full-servo bøyemaskiner monter to bøyehoder på en delt seng, bøy begge endene av et rør eller til og med to separate rør samtidig. Denne tilnærmingen dobler effektivt gjennomstrømningen for symmetriske deler som stolbaser eller rørformede håndtak. Du kan utforsk vår CNC-bøyemaskinserie for å se hvordan ulike konfigurasjoner matcher reelle produksjonsbehov.
 Leverandør av 3D-dobbelthodet helservo-bøyemaskin, OEM/ODM-fabrikk - Gipfel Pre Gipfel Precision Machinery Co., Ltd er den beste leverandøren av Kina 3D-dobbelthodet full-servo bøyemaskin og OEM/ODM-fabrikk, produktet vårt er med... Se produkt →
 Leverandør av dobbelstabel/trestabel/flerstabel dysrørbøyemaskin, OEM/ODM Gipfel Precision Machinery Co.,Ltd er den beste leverandøren av dobbelstabel/trestabel/multi-stabel dysrørbøyemaskin og OEM/ODM-faktor i Kina. Se produkt →
Hvorfor bruke en CNC-bøyemaskin? Viktige fordeler
Produsenter går over til CNC-bøying, ikke bare for å bøye metall, men for å kontrollere prosessrisiko og arbeidskostnad. De spesifikke fordelene viser seg i kvalitetsinspeksjon, produksjonsplanlegging og materialkostnadsanalyse.
Presisjon og repeterbarhet
En programmert CNC-bukker lagrer digitale deloppskrifter som produserer identiske deler fra første stykke til titusendel. Denne repeterbarheten er avgjørende når nedstrømsprosessen, som robotsveising eller automatisert montering, krever konsistent delgeometri for å fungere uten fastkjøring. I motsetning til manuell bøying er det ingen operatørdrift over et skift.
Komplekse bøyninger i ett oppsett
Eliminering av mellomliggende materialhåndtering er der CNC betaler for seg selv raskest. Hvis et rør krever seks bøyninger i tre forskjellige plan, kan en manuell prosess kreve omplassering av materialet seks ganger, og akkumulere en toleransestabel som mislykkes ved inspeksjon. En CNC-maskin fullfører hele sekvensen i én automatisk syklus, og holder den kumulative feilen svært lav.
Raskere omstillinger og høyere produktivitet
Når du bytter fra et delenummer til et annet, kaller du bare opp det nye programmet og bytter om nødvendig bøyedysene. Maskinens automatiske innrettings- og målingsrutiner reduserer oppsettstiden sammenlignet med en manuell bøyer som krever fysiske justeringsstopp og prøvebøyninger for å innstille vinkelen. Dette gjør CNC til det fornuftige valget for jobbbutikker som kjører små partier av mange forskjellige deler.
Redusere skrap og materialavfall
Simulerings- og tilbakekoblingskompensasjonsfunksjonene reduserer drastisk antall oppsettsklipp generert under introduksjon av nye produkter. Ved å forutsi nøyaktig hvordan metallet oppfører seg, minimerer maskinen "tune-in"-fasen som ellers ville kaste bort dyrebare rør.
CNC vs. NC vs. Manuell bøying: Hva er forskjellen?
Et vanlig spørsmål fra produksjonsledere er om de virkelig trenger full CNC-kapasitet eller om en rimeligere teknologi vil være tilstrekkelig. Svaret ligger i kompleksiteten til produktmiksen og dine toleransekrav.
| Funksjon | Manuell bøying | NC bøying | CNC bøying |
|---|---|---|---|
| Oppsettmetode | Fysiske stopp, manuell innflytelse | Harde stopp med begrenset programminne | Full digital programmering, 3D-simulering |
| Multi-Plane Bends | Krever reposisjonering for hånd | Stort sett enkeltplan, manuell rotasjon | Automatisk flerakset mating og rotasjon i én syklus |
| Batch-konsistens | Variasjon mellom operatører | Bra for lange løp med samme enkeltbøy | Utmerket, med elektronisk tilbakefjæringskorreksjon |
| Beste passform | Prototyping, veldig lavt volum | Høyt volum, enkle repeterende bøyninger | Blandet produksjon, korte opplag, komplekse geometrier |
Manuelle bøyere er i hovedsak mekaniske verktøy som er egnet for enkle jobber med lav presisjon. En NC (numerisk kontroll) bøyemaskin er et steg opp; den automatiserer bøyningsvinkelen, men mangler den fleksible flerakseprogrammeringen til en CNC. Du kan velge NC bøyemaskiner for høyvolum, repeterende bøyninger når din del er en enkel albueform med minimal variasjon på tvers av produktlinjer. Full CNC blir nødvendig når du skal administrere en produktkatalog som inkluderer varierte tredimensjonale former eller når du trenger statistiske prosesskontrolldata fra hver del du lager.
Hvordan velge en CNC-bøyemaskin
Å sette seg på en spesifikk CNC-bøyemaskin krever å matche maskinarkitekturen til din nåværende og anslåtte arbeidsbelastning. Følgende dimensjoner skiller en velegnet maskin fra en kostbar mismatch.
- Maksimal rørdiameter og veggtykkelse: Dette er kapasitetsavgjørende. Du må kartlegge ditt hardeste materiale (for eksempel rustfritt stål) og største veggtykkelse til maskinens bøyemoment.
- Minimum og maksimal bøyeradius: Verktøy avgjør dette, men maskinen må ha spindelmoment for å trekke stramme radier i tungvegget materiale uten å stoppe.
- Antall servoakser: Standarden er tre akser (mating, rotasjon, bøying), men ytterligere servokontrollerte akser for trykkdysen eller dorretraksjonen kan øke hastigheten og verktøyets levetid.
- Konfigurasjon med flere stabler eller dobbelthoder: Hvis røret ditt trenger flere distinkte radier eller hvis du lager store volumer av symmetriske deler, blir maskinhodekonfigurasjonen en produktivitetsmultiplikator.
- Automatiseringsberedskap: Vurder om du til slutt vil integrere automatisert rørlasting, lossing eller robotdelhåndtering. En maskin designet med kommunikasjonsgrensesnitt og en modulær struktur er lettere å ettermontere.
Dette er ikke en generisk kjøpsbeslutning. Maskingeometrien, verktøystrategien og kontrollplattformen må samsvare med din spesifikke delfamilie. Du kan begynne å justere disse spesifikasjonene ved å gå gjennom standardkonfigurasjoner som enkelthodede CNC-bøyere for presis, repeterbar rørbøying .
Konklusjon
En CNC-bøyemaskin tar et rett rør og forvandler det systematisk til en forutsigbar bøyd komponent med høy presisjon, pålitelig og uten manuell gjetting. Ved å kombinere multi-akse digital kontroll med dedikert rørverktøy og automatisk materialstøtte, håndterer den alt fra enkle enkelt-radius albuer til komplekse, tredimensjonale multi-bend sammenstillinger i en enkelt automatisk syklus. For operasjoner der delens nøyaktighet, omstillingshastighet og materialutbytte direkte bestemmer lønnsomheten, er en CNC-rørbøyer en grunnleggende del av produksjonskapasiteten. For å bli mer spesifikk om hvordan disse maskinene samsvarer med kravene til dine egne deler, kontakt teamet vårt for applikasjonsspesifikk veiledning .
Vær oppmerksom på våre siste nyheter.
Utvalgte produkter
Et komplett utvalg av rørbehandlingsløsninger
Presisjonsrørbøyning
 Klar til å tilpasse
Dine Bent Tube-produkter?

Klar til å tilpasse Dine Bent Tube-produkter?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Opphavsrett © 2025 by Gipfel Precision Machinery Co.,Ltd Alle rettigheter reservert. Produsent av presisjonsrørmaskiner | Løsninger for rørforming, skjæring, endeforming
